E
ECLA Culture
Lignes de conditionnement · Filière œufs
Centre de conditionnement d'œufs (CEO) · grande capacité
Ligne automatique 30 000 œufs/h
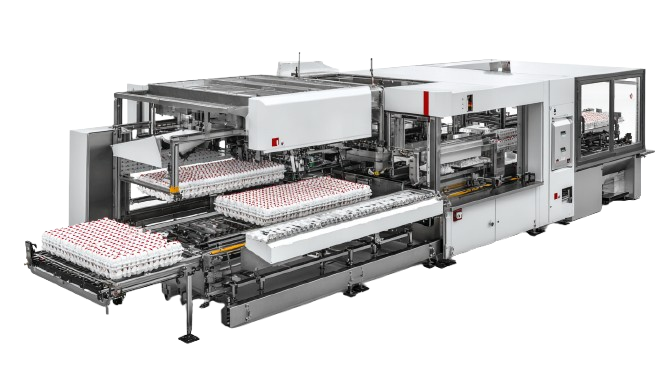
Arrivée des œufs depuis les poulaillers, orientation, mirage, calibrage électronique, marquage du code œuf, emballage automatique sur 4 couloirs et marquage des emballages : une ligne complète en inox 304 pour conditionner la ponte de 50 000 à 280 000 poules. Palettiseur de fin de ligne en option.
6 rangées
mirage et marquage
Pour qui
Une ligne pour les gros volumes
⚙ À 30 000 œufs/h, la ligne traite 240 000 œufs en 8 heures, soit la ponte d'environ 280 000 poules. Dès 50 000 poules, elle ne tourne que quelques heures par jour. Installée au bout des poulaillers et reliée à leurs tapis collecteurs, elle s'adresse aux élevages de grande taille et aux groupements de producteurs qui veulent limiter la main-d'œuvre tout en gardant un contrôle qualité à chaque étape.
Dimensionnement
Ce que représentent 30 000 œufs/h
240 000
œufs conditionnés en 8 heures
8 000
plateaux de 30 par jour
≈ 22
palettes de plateaux par jour*
≈ 3 h
de fonctionnement par jour pour 100 000 poules
La ligne n'a pas besoin de tourner toute la journée. Avec un taux de ponte d'environ 85 %, 100 000 poules produisent près de 85 000 œufs par jour, traités en moins de 3 heures. Le reste du temps est consacré au nettoyage, à la préparation des commandes et à l'expédition. C'est ce qui permet de conditionner la ponte de la journée, le jour même, avec une petite équipe.
| Effectif de poules | Œufs par jour (≈ 85 %) | Temps de ligne par jour | Palettes par jour* |
|---|
| 50 000 poules | 42 500 | ≈ 1 h 25 | 4 |
| 100 000 poules | 85 000 | ≈ 2 h 50 | 8 |
| 200 000 poules | 170 000 | ≈ 5 h 40 | 16 |
| 280 000 poules | 238 000 | ≈ 8 h | 22 |
* Base indicative d'environ 10 800 œufs par palette de plateaux (cartons de 180 œufs). Le nombre réel dépend de vos emballages et du plan de palettisation.
Implantation
Un centre installé au bout des poulaillers
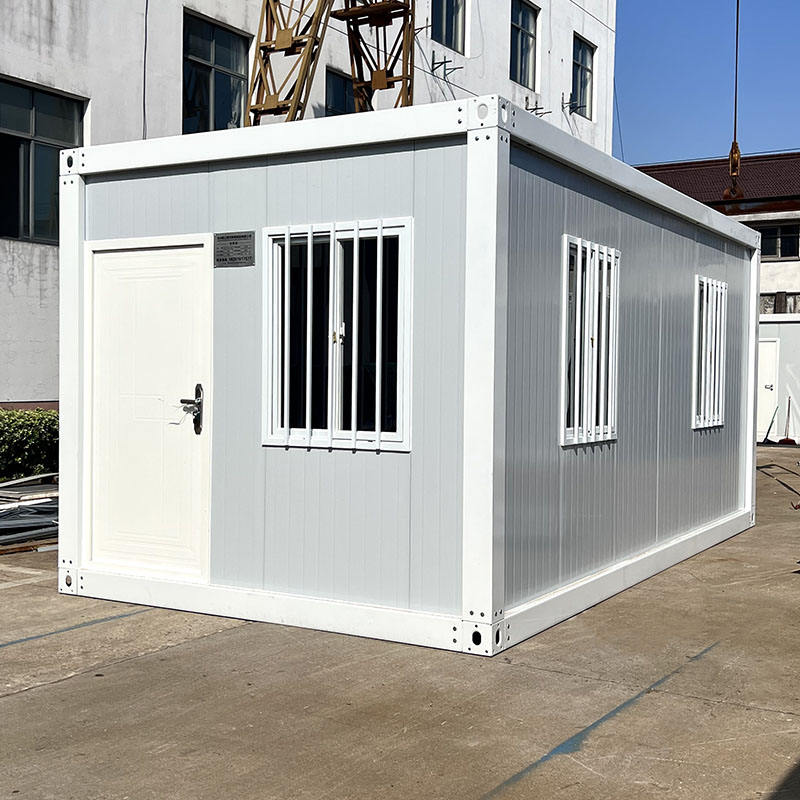
Sur un élevage de cette taille, le centre de conditionnement est construit dans le prolongement des bâtiments. Le tapis collecteur transversal des poulaillers traverse la cloison et arrive directement en entrée de ligne : les œufs ne sont ni mis en plateaux, ni stockés avant le conditionnement. Moins de manutention, moins de casse, et des œufs conditionnés le jour de la ponte.
Poulaillers
Collecte
Tapis de ponte puis tapis collecteur transversal, jusqu'à l'entrée de ligne.
Zone 1
SAS
Entrée du personnel : vestiaire, lave-mains, tenue dédiée. Aucun contact direct avec l'élevage.
Zone 2
Conditionnement
La ligne, le mirage, l'emballage et la palettisation, en marche en avant.
Zone 3
Stockage
Palettes d'œufs à température constante, stock d'emballages séparé, quai d'expédition.
Ce que nous dimensionnons
- Passage du tapis collecteur à travers la cloison, étanche aux nuisibles
- Surface de la salle de conditionnement autour de la ligne et des allées
- Local de stockage des palettes, dimensionné sur vos jours de stock
- Stock d'emballages (boîtes, plateaux, cartons) séparé des œufs
- Local technique : compresseur, sécheur, armoire électrique
- Circuit des déchets et des œufs déclassés
Si vous recevez aussi des œufs d'autres élevages
Le chargeur à ventouse de la ligne permet de vider des plateaux de 30 en entrée de ligne. Les palettes reçues arrivent par le quai, sont stockées en zone 3 puis chargées sur la ligne après les œufs de l'élevage, en gardant des lots séparés pour la traçabilité.
Le procédé
Les étapes du conditionnement
L'œuf suit un parcours continu en marche en avant, du tapis collecteur du poulailler à la palette :
⤓
Arrivée des œufstapis des bâtiments, 6 rangées⟳
Orientationpointe en bas◉
Miragefêlures, sang, saletés⚖
Calibragepesée ± 1 g, 4 calibres▦
Marquage & emballagecode œuf, boîtes, plateaux, étiquetageLa ligne, poste par poste
Du poulailler à la palette

Plan d'implantation : 10,97 × 5,57 m pour la ligne seule, sans palettiseur. L'entrée de ligne (à droite) se raccorde au tapis collecteur des poulaillers. La « table hors calibre » correspond au couloir des œufs déclassés ; le marquage des emballages (poste 7) n'est pas représenté.
1
Arrivée et alignement liaison directe au poulailler · 6 rangées
Le centre est installé au bout des bâtiments : le tapis collecteur des poulaillers amène les œufs directement en entrée de ligne, sans plateaux ni manutention. Les œufs sont répartis régulièrement sur 6 rangées et avancent au rythme de la ligne, sans choc. Un chargeur à ventouse permet aussi de charger des plateaux de 30 (stock, autre bâtiment ou autre élevage). Les œufs ne sont jamais lavés : c'est interdit pour les œufs de catégorie A.
1 opérateur
2
Orientation inox 304
Chaque œuf est orienté pointe en bas, chambre à air vers le haut : la position recommandée pour le conditionnement. Elle préserve la fraîcheur et garantit une mise en boîte régulière.
automatique
3
Mirage LED · 6 rangées · rideaux occultants
Les œufs défilent en rotation au-dessus d'un éclairage LED, dans une cabine occultée. Les opérateurs retirent les œufs fêlés, tachés de sang, sales ou présentant un corps étranger : ils ne peuvent pas être vendus en catégorie A. C'est le PRPo Mirage de votre Plan de Maîtrise Sanitaire.
2 opérateurs
4
Calibrage électronique 4 calibres · ± 1 g
Chaque œuf est pesé individuellement et affecté à son calibre réglementaire : XL (73 g et plus), L (de 63 à moins de 73 g), M (de 53 à moins de 63 g) ou S (moins de 53 g). La machine enregistre le nombre total d'œufs traités et la part de chaque calibre : ces données alimentent directement votre registre de production.
automatique
5
Marquage du code œuf jet d'encre · 6 lignes
L'imprimante jet d'encre alimentaire marque sur chaque œuf le code réglementaire : mode d'élevage, FR et identifiant de l'élevage (règlement délégué UE 2023/2465), et si vous le souhaitez la date de ponte ou la DDM.
automatique
6
Emballeuse automatique 4 couloirs
Chaque couloir reçoit un calibre et remplit automatiquement les emballages, présentés par un dépileur semi-automatique. Formats : boîtes et plateaux de 30 en carton ou en plastique, validés avec vous lors de l'étude selon vos emballages.
1 opérateur (réappro. emballages)
7
Marquage des emballages dateur ou étiqueteuse · 1 par couloir
Chaque boîte ou plateau porte les mentions obligatoires : numéro du centre d'emballage, catégorie A, calibre, nombre d'œufs, date de durabilité minimale (DDM), mode d'élevage, conseil de conservation et numéro de lot. Avec des boîtes pré-imprimées, seuls la date, le lot et le calibre sont ajoutés en ligne.
automatique
8
Empileurs de plateaux 4 unités · 500 à 1 000 plateaux/h
En sortie de chaque couloir, un empileur pneumatique collecte les plateaux pleins et les empile automatiquement : l'opérateur n'a plus qu'à prendre les piles. Les boîtes sont mises en carton en bout de couloir. Les empileurs fonctionnent à l'air comprimé (compresseur de 3 kW, sécheur et filtration à prévoir dans le local).
1 opérateur (piles + déclassés)
9
Couloir des œufs déclassés 3 000 œufs/h
Les œufs retirés au mirage et ceux que la calibreuse écarte (doubles jaunes, poids hors plage) sont dirigés vers un couloir d'emballage manuel séparé. Les œufs fêlés ou sales passent en catégorie B : ils ne peuvent pas être vendus au consommateur et partent vers l'industrie agroalimentaire (casserie). Les autres sont triés à part selon leur destination.
poste partagé
10
Option — Palettiseur robot de fin de ligne
Le palettiseur prend les cartons ou les piles de plateaux en sortie de ligne et les empile sur palette selon un plan de chargement programmé, par calibre ou par client. Moins de port de charges, moins de casse à la manutention. Il suffit d'évacuer les palettes pleines au transpalette vers le local de stockage.
automatique
Fin de ligne
Emballeuse de série, palettiseur en option
Incluse · indispensable à ce débit
Emballeuse automatique 4 couloirs
À 30 000 œufs/h, il sort plus de 8 œufs par seconde. À la main, il faudrait 8 à 10 personnes rien que pour remplir les emballages, avec un risque de casse et d'erreur de calibre. L'emballeuse remplit les boîtes et les plateaux en continu ; chaque couloir est affecté à un calibre et se règle selon vos formats.
En sortie, les empileurs forment les piles de plateaux et le dateur ou l'étiqueteuse de chaque couloir appose les mentions obligatoires.
Gain : environ 8 personnes de moins par poste
Option · selon votre volume
Palettiseur de fin de ligne
Avec les 4 empileurs, une personne suffit à constituer les palettes à la main : les piles de plateaux sortent déjà formées. Le palettiseur devient intéressant quand la ligne tourne sur deux postes ou quand l'essentiel des ventes part en cartons de boîtes.
Il peut être ajouté plus tard : l'implantation prévoit la place en bout de ligne dès l'étude.
Gain : 1 personne par poste, moins de port de charges
Main-d'œuvre
Combien de personnes pour la faire tourner ?
| Poste | Ligne standard
emballeuse + empileurs | Ligne standard
+ palettiseur |
|---|
| Arrivée des œufs (surveillance, chargeur) | 1 | 1 |
| Mirage | 2 | 2 |
| Emballage | 1 (réappro.) | 1 (réappro.) |
| Sortie de ligne et déclassés | 1 | 1 |
| Palettisation | 1 | — |
| Total par poste | 6 | 5 |
Effectifs indicatifs, hors responsable qualité, nettoyage et administratif. Si une partie des œufs arrive en plateaux d'autres élevages, prévoir 1 personne de plus au chargeur à ventouse. En boîtes, prévoir 1 à 2 personnes de plus pour la mise en carton. Sans emballeuse, il faudrait 8 à 10 personnes à l'emballage au lieu d'une. Nous calculons l'effectif exact dans l'étude de votre projet.
Organisation
Une journée type au centre
Exemple pour un élevage de 200 000 poules, ligne standard avec emballeuse et empileurs :
AVANT LE DÉMARRAGE
Contrôles de pré-opérationVérification de la propreté de la ligne, test de la pesée avec des masses étalons, contrôle de l'encre et du dateur, réglage des formats du jour.
MATIN
Collecte et conditionnementDémarrage des tapis de ponte bâtiment par bâtiment. La ligne tourne environ 5 h 40, avec un lot par bâtiment et par jour de ponte.
EN CONTINU
Mirage, emballage, palettisation1 personne à l'arrivée des œufs, 2 au mirage, 1 au réapprovisionnement des emballages, 1 en sortie de ligne, 1 aux palettes. Les palettes pleines partent au fur et à mesure en zone de stockage.
APRÈS-MIDI
Nettoyage et enregistrementsNettoyage à sec de la ligne, nettoyage humide des parties démontables selon le plan de nettoyage, relevé des compteurs de la calibreuse et remplissage des registres.
EXPÉDITION
Préparation des commandesPréparation des palettes par client, bons de livraison avec numéros de lot, chargement au quai.
Fiche technique
Caractéristiques de la ligne
Capacité30 000 œufs/h
Rangées (mirage, marquage)6
CalibresXL, L, M, S · pesée ± 1 g
Couloirs d'emballage4 automatiques + 1 déclassés
Empileurs4 × 500 à 1 000 plateaux/h
Entrée de lignetapis collecteur + chargeur à ventouse
Emprise de la ligne10,97 × 5,57 m
Salle conseillée150 à 200 m²
Structureinox 304
Pièces en contactmatériaux alimentaires
Alimentation380 V triphasé
Air comprimécompresseur 3 kW + sécheur
Automatismeautomate et capteurs selon poste, liste sur demande
Garantie12 mois
Options
- Palettiseur de fin de ligne
Le local
Préparer le bâtiment et les utilités
Salle de conditionnement
- 150 à 200 m² pour la ligne, les allées et la zone de palettisation
- Sol lisse, lavable et résistant au transpalette, avec pente vers les évacuations
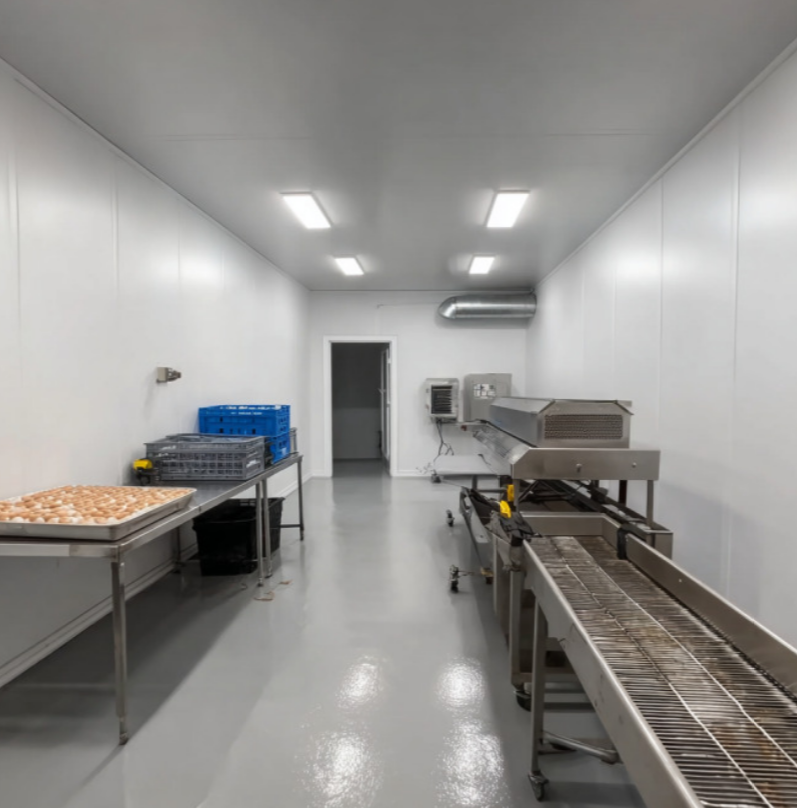
- Murs et plafond lisses et lavables, angles faciles à nettoyer
- Éclairage suffisant, sauf dans la cabine de mirage qui reste occultée
- Fenêtres et entrées d'air protégées contre les insectes et les oiseaux
- Température maîtrisée : pas d'exposition au soleil ni de variations brusques
Utilités à prévoir
- Alimentation 380 V triphasé jusqu'à l'armoire de la ligne
- Air comprimé : compresseur de 3 kW, sécheur par réfrigération et filtration 3 étages, dans un local technique séparé
- Eau potable et lave-mains à commande non manuelle
- Stockage des palettes à température de préférence constante
- Quai ou aire de chargement pour camion
- Local à déchets et zone des œufs déclassés
Conformité réglementaire
Conçue pour l'agrément
◉
Mirage — PRPo
Le poste de mirage matérialise le PRPo Mirage de votre Plan de Maîtrise Sanitaire, établi selon le GBPH des centres d'emballage.
✎
Marquage — UE 2023/2465
Code œuf à l'encre alimentaire et mentions obligatoires sur les emballages, conformes aux normes de commercialisation des œufs.
✦
Hygiène — CE 852 et 853/2004
Inox 304, aucun lavage ni traitement des œufs, conception en marche en avant et implantation sur les 3 zones du CEO (SAS, conditionnement, stockage).
Traçabilité
Lots, délais et enregistrements
La ligne fournit les données de base de votre traçabilité : chaque lot correspond à un bâtiment et à un jour de ponte, et la calibreuse compte les œufs traités par calibre. Ces chiffres alimentent directement le registre du centre d'emballage.
| Règle des normes de commercialisation (catégorie A) | Délai |
|---|
| Classement, marquage et emballage après la ponte | 10 jours maximum |
| Mention « extra » ou « extra frais » | jusqu'au 9e jour |
| Livraison au consommateur | 21 jours maximum |
| Date de durabilité minimale (DDM) | 28 jours maximum |
▤
Registre du centre
Œufs reçus par élevage et par jour de ponte, œufs classés par catégorie et calibre, œufs déclassés et leur destination.
⌗
Numéro de lot
Imprimé sur les emballages par le dateur ou l'étiqueteuse, repris sur les bons de livraison.
↺
Retrait et rappel
Un lot se retrouve en quelques minutes : bâtiment, jour de ponte, clients livrés. C'est ce que vérifie l'inspecteur.
Hygiène et entretien
Une ligne qui se nettoie facilement
Nettoyage
- Structure inox 304 et pièces en contact alimentaires
- Nettoyage à sec en fin de journée : débris de coquilles, poussières
- Nettoyage humide des parties démontables selon votre plan de nettoyage
- Procédure en cas de casse d'œuf sur la ligne
- Plan de lutte contre les nuisibles autour du passage du tapis collecteur
Entretien et pièces
- Contrôle quotidien de la pesée avec des masses étalons
- Pièces d'usure à garder en stock : ventouses, courroies, rouleaux, buses d'impression
- Purge du compresseur et entretien des filtres à air
- Garantie 12 mois et assistance à distance du fabricant
- Formation de vos opérateurs à la conduite et à l'entretien courant
L'accompagnement ECLA
Au-delà de la machine
▤
Étude & plans
Plan d'implantation de votre CEO sur les 3 zones, dimensionné autour de la ligne, du stockage et des flux de palettes.
⛟
Livraison & installation
Transport, montage et mise en service ; formation de vos équipes à la conduite de la ligne.
✓
Dossier d'agrément
Intégration de la ligne dans votre dossier d'agrément CE et votre PMS — c'est notre métier.
Prix sur devis, selon les formats d'emballage, les options et votre local. Livraison, installation, mise en service et formation sont chiffrées dans le devis ; les travaux du local restent à part.
Choisir sa capacité
10 000 ou 30 000 œufs/h ?
| Ligne 10 000 œufs/h | Ligne 30 000 œufs/h |
|---|
| Œufs en 8 heures | 80 000 | 240 000 |
| Poules (≈ 85 % de ponte) | jusqu'à ≈ 95 000 | jusqu'à ≈ 280 000 |
| Arrivée des œufs | plateaux ou tapis collecteur | tapis collecteur des bâtiments |
| Emballage | manuel ou emballeuse | emballeuse 4 couloirs |
| Pour qui | élevage moyen, centre de ferme | grand élevage, groupement |
Une ligne plus rapide réduit le temps de conditionnement et l'équipe, mais demande un local et un investissement plus importants. Nous faisons le calcul avec vous à partir de votre effectif de poules et de vos débouchés.
Votre projet
De l'étude à la mise en service
01
Étude
Effectif de poules, débouchés, formats d'emballage, main-d'œuvre : on fixe la configuration de la ligne.
02
Plans
Implantation du centre au bout des poulaillers, sur les 3 zones, avec les flux d'œufs, de personnel et de palettes.
03
Dossier d'agrément
Dossier d'agrément et Plan de Maîtrise Sanitaire intégrant la ligne, déposés auprès de la DDPP.
04
Fabrication et transport
Fabrication de la ligne après commande, puis transport par conteneur jusqu'à votre site.
05
Installation
Montage, raccordement au tapis collecteur, réglages et essais en production.
06
Formation et agrément
Formation de l'équipe, premiers enregistrements, puis visite de la DDPP.
Questions fréquentes
Vos questions
Faut-il un agrément pour conditionner ses œufs ?
Oui. Pour vendre des œufs calibrés et marqués en catégorie A à des magasins, des restaurants ou des grossistes, le centre d'emballage doit être agréé par la DDPP. Nous montons le dossier avec vous.
Peut-on laver ou désinfecter les œufs sur la ligne ?
Non. Les œufs de catégorie A ne doivent être ni lavés ni nettoyés, et le guide de bonnes pratiques exclut les traitements de décontamination. La qualité se joue à l'élevage (nids propres, collecte fréquente) et au mirage.
Que deviennent les œufs fêlés ou sales ?
Ils sont retirés au mirage ou dirigés vers le couloir des déclassés. Classés en catégorie B, ils ne peuvent pas être vendus au consommateur et partent vers l'industrie agroalimentaire.
Peut-on ajouter le palettiseur plus tard ?
Oui. Nous réservons la place en bout de ligne dès l'implantation, pour l'ajouter quand le volume ou l'organisation le justifie.
La ligne convient-elle aux œufs bio et plein air ?
Oui. Le mode d'élevage est imprimé sur l'œuf (0 bio, 1 plein air, 2 sol, 3 cage) et sur l'emballage. Les lots de modes d'élevage différents sont conditionnés séparément.
Combien de temps faut-il pour démarrer ?
Cela dépend surtout du bâtiment et de l'agrément. Nous établissons le planning dès l'étude, en calant la livraison de la ligne sur la fin des travaux du local.
Un projet de centre de conditionnement ? Parlons-en.
✆ WhatsApp+33 7 67 10 42 77